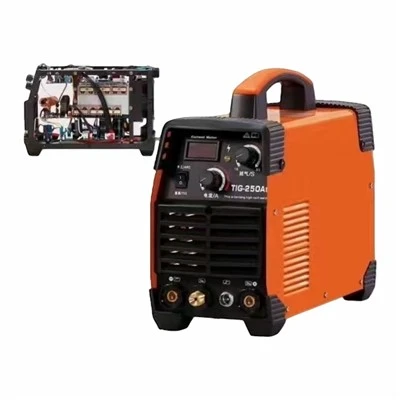
大型ミグ溶接機のサプライヤーとして、強力なツールの溶接電流調整範囲についてよくお問い合わせをいただきます。高品質の溶接を実現し、溶接プロセスの効率を確保するには、適切な溶接電流範囲を理解することが重要です。このブログ投稿では、大型 MIG 溶接機の溶接電流調整範囲の詳細を掘り下げ、その重要性、それに影響を与える要因、および実際的な意味を探ります。
溶接電流調整範囲の意義
溶接電流の調整範囲は、MIG 溶接において重要なパラメータです。これは溶接継手への入熱量を決定し、溶け込み、ビード形状、および溶接の全体的な品質に直接影響します。調整範囲が広いため、溶接工はさまざまな溶接材料、厚さ、接合部の構成に適応できます。たとえば、薄い材料を溶接する場合、溶け込みを防ぐためにはより低い電流が必要ですが、厚い材料では適切な溶け込みを得るためにより高い電流が必要です。
さらに、溶接電流を正確に調整できるため、溶接工は特定の用途に合わせて溶接プロセスを最適化できます。この柔軟性は、さまざまな材料や厚さが一般的に溶接される自動車、建設、製造などの業界では特に重要です。適切な電流を選択することで、溶接工は一貫した高品質の溶接を実現でき、やり直しの必要性が減り、生産性が向上します。


溶接電流調整範囲に影響を与える要因
強力ミグ溶接機の溶接電流調整範囲にはいくつかの要因が影響します。これらには、機械の出力、使用される溶接ワイヤの種類、シールド ガス、溶接技術が含まれます。
- 電力出力: 溶接機の出力は、電流調整範囲を決定する重要な要素です。一般に、高出力の機械では幅広い電流設定が可能で、より厚い材料の溶接が可能になり、より深い溶け込みを実現できます。たとえば、出力 300 アンペアの強力な MIG 溶接機の電流調整範囲は 20 ~ 300 アンペアですが、低出力の機械では 10 ~ 200 アンペアの範囲しか提供できない場合があります。
- 溶接ワイヤー: 溶接ワイヤの種類と直径も電流調整範囲に影響します。溶接ワイヤの種類が異なれば、融点と導電率も異なるため、最適な溶接を行うために必要な電流も異なります。たとえば、ソリッドワイヤは融点が高いため、通常、フラックス入りワイヤよりも高い電流が必要です。さらに、ワイヤの直径は電流範囲を決定する役割を果たし、直径が大きいワイヤほど高い電流が必要になります。
- シールドガス: MIG 溶接で使用されるシールドガスも電流調整範囲に影響を与える可能性があります。ガスが異なれば熱伝導率とアーク特性も異なり、熱入力と溶接の溶け込みに影響を与える可能性があります。たとえば、非鉄金属の溶接にはアルゴンベースのシールドガスが一般的に使用され、鋼の溶接には二酸化炭素またはアルゴンと二酸化炭素の混合ガスが使用されます。シールド ガスの選択は、安定したアークと高品質の溶接を実現するために必要な電流に影響を与える可能性があります。
- 溶接技術: 溶接機の溶接技術も電流調整範囲に影響を与える可能性があります。移動速度、電極の角度、ワイヤの送り速度などの要因はすべて、溶接の入熱と溶け込みに影響を与える可能性があります。たとえば、移動速度が速い場合は、適切な貫通力を維持するためにより高い電流が必要になる場合がありますが、移動速度が遅い場合は、より低い電流で済む場合があります。
溶接電流調整範囲の実際的な意味
頑丈な MIG 溶接機の溶接電流調整範囲を理解することは、溶接工や製造業者にとっていくつかの実用的な意味を持ちます。
- 材質の適合性: 溶接電流を調整できるため、溶接工は鋼、アルミニウム、ステンレス鋼などの幅広い材料を作業できます。溶接工は、各材料に適切な電流を選択することで、適切な溶融を確保し、亀裂、気孔、溶け込み不足などの問題を回避できます。
- 溶接品質: 正確な電流調整範囲により、溶接工は一貫した高品質の溶接を実現できます。入熱を制御することで、溶接工は歪みを最小限に抑え、欠陥のリスクを軽減し、溶接部の全体的な外観を向上させることができます。これは、航空宇宙産業や自動車産業など、溶接品質が重要な用途では特に重要です。
- 生産性:電流調整範囲が広いため、頻繁な調整の必要性が減り、溶接工の作業効率が向上します。これにより、特に大量の溶接用途で時間を節約し、生産性を向上させることができます。さらに、1 台の機械でさまざまな材料や厚さを溶接できるため、複数の溶接セットアップの必要性が減り、効率がさらに向上します。
- コスト削減: 電流調整範囲が広い強力な MIG 溶接機を使用することで、メーカーは溶接作業のコストを削減できます。これは、1 台のマシンでさまざまな用途に使用できるため、複数のマシンを使用する必要がなくなり、全体の設備投資が削減されるためです。さらに、欠陥の少ない高品質の溶接を実現できるため、やり直しやスクラップのコストを削減できます。
推奨溶接電流調整範囲
大型 MIG 溶接機の推奨溶接電流調整範囲は、溶接される材料、材料の厚さ、溶接技術などのいくつかの要因によって異なります。さまざまな材料と厚さに関する一般的なガイドラインを次に示します。
- 鋼鉄: 薄い鋼板 (厚さ 1/8 インチ未満) の場合、通常は 20 ~ 100 アンペアの電流範囲が推奨されます。厚い鋼板 (厚さ 1/8 ~ 1/4 インチ) の場合、100 ~ 200 アンペアの電流範囲が適切です。さらに厚い鋼材 (1/4 インチ以上) の場合、200 ~ 300 アンペアの電流範囲が必要になる場合があります。
- アルミニウム: アルミニウムは熱伝導率が高いため、鋼よりも大きな電流が必要です。薄いアルミニウム シート (厚さ 1/8 インチ未満) の場合、50 ~ 150 アンペアの電流範囲が推奨されます。厚いアルミニウム シート (厚さ 1/8 ~ 1/4 インチ) の場合、150 ~ 250 アンペアの電流範囲が適切です。厚いアルミニウム (1/4 インチ以上) の場合、250 ~ 350 アンペアの電流範囲が必要になる場合があります。
- ステンレス鋼: ステンレス鋼は、アルミニウムよりも熱伝導率が低いですが、鋼よりも高い熱伝導率を持っています。薄いステンレス鋼シート (厚さ 1/8 インチ未満) の場合、通常は 30 ~ 100 アンペアの電流範囲が推奨されます。厚いステンレス鋼シート (厚さ 1/8 ~ 1/4 インチ) の場合、100 ~ 200 アンペアの電流範囲が適切です。さらに厚いステンレス鋼 (1/4 インチ以上) の場合、200 ~ 300 アンペアの電流範囲が必要になる場合があります。
これらは一般的なガイドラインであり、実際の電流範囲は特定の溶接機、ワイヤの種類、シールドガス、溶接技術によって異なる場合があることに注意することが重要です。使用する特定の溶接機の製造元の仕様とガイドラインを参照することを常にお勧めします。
結論
大型ミグ溶接機の溶接電流調整範囲は、溶接プロセスの品質と効率を決定する重要なパラメータです。電流範囲に影響を与える要因を理解し、各用途に適切な設定を選択することで、溶接工は高品質の溶接を実現し、生産性を向上させることができます。当社は重量物ミグ溶接機のサプライヤーとして、お客様の多様なニーズにお応えするため、電流調整範囲の異なる豊富な機種を取り揃えております。当社の製品について詳しく知りたい方、溶接電流調整についてご質問がございましたら、お気軽にご相談ください。お客様のニーズに最適な溶接ソリューションを見つけるために、お客様と協力できることを楽しみにしています。
参考文献
- AWS 溶接ハンドブック、第 1 巻: 溶接の科学技術、米国溶接協会
- Miller Electric Mfg. Co.、溶接ハンドブック: MIG 溶接、Miller Electric Mfg. Co.
- リンカーン エレクトリック、溶接ハンドブック: ガスメタル アーク溶接 (GMAW)、リンカーン エレクトリック
当社の溶接機の詳細については、次のリンクをご覧ください。
当社の大型 MIG 溶接機の購入にご興味がある場合、または当社の製品についてご質問がある場合は、調達に関する話し合いを開始するために当社までご連絡ください。